
Tässä on kysymys, jonka koneenrakentajat kuulevat asiakkailtaan jatkuvasti:”Jos lineaarimoottorini takaisinkytkentä on nanometrin tason luokkaa, enkooderini on alle mikronin tarkkuuden ja interferometrini voi mitata mitä tahansa – miksi koneen pohjalla on ylipäätään väliä?”Vastaus on, että jokainen näistä erittäin tarkoista komponenteista on referensoitu alustaan nähden. Lineaarimoottori tuottaa lämpöä ja magneettisia voimia; kooderin asteikot on asennettu rakenteisiin, jotka laajenevat ja supistuvat; mittausjärjestelmä raportoi liikkeen suhteessa runkoon, ei suhteessa "totuuteen". Jostarkkuuskoneen jalustaajautuu, värähtelee tai rentoutuu sisäisesti, maailman paras mittaustekniikka yksinkertaisesti tallentaa ajautumisen suurella tarkkuudella. Alusta on ainoa koneenosa, joka koskettaa jokaista muuta – siksi materiaalivalinta on tekninen päätös, ei kustannuserä.
Lämpöstabiilius
Lämpövirhe on edelleen suurin yksittäinen geometrisen virheen lähde tarkkuuskoneissa ja muodostaa tyypillisesti 40–70 % tarkkuuskoneistuksen ja mittauslaitteiden kokonaisvirhebudjetista. Graniitin lämpölaajenemiskerroin on noin 5–6 × 10⁻⁶/°C – noin puolet teräksen lämpölaajenemiskertoimesta – ja yhtä tärkeää on, että graniitilla on alhainen lämmönjohtavuus, joten lämpötilan muutokset etenevät hitaasti ja gradientit muodostuvat vähitellen eivätkä välittömästi. Teräs- ja valurautajalustat reagoivat nopeasti ympäristön vaihteluihin: työpajan oven avautumiseen, jäähdytysnesteletkuun, ikkunan läpi paistavaan aurinkoon. Tämä ei tarkoita, että metallijalustat olisivat käyttökelvottomia – hyvin suunniteltu teräsjalusta, jossa on symmetrinen rakenne ja aktiivinen jäähdytys, voi toimia erinomaisesti – mutta koneenrakentajan on aktiivisesti hallittava sitä, mitä graniitti passiivisesti vastustaa.
Tärinänvaimennus
Graniitin sisäinen kiteinen rakenne haihduttaa värähtelyenergiaa noin kymmenen kertaa nopeammin kuin teräs. Lineaarimoottoreilla, nopeilla skannausantureilla tai femtosekuntilaseroptiikalla varustetuissa laitteissa vaimennus määrää, häviävätkö häiriöt millisekunneissa vai pysyvätkö ne epäselvinä reunoina ja kohinaisina mittauksina. Valurautaa voidaan valmistaa rivoilla ja täytetyillä onteloilla, jotta se vaimentaa hyvin, mutta sen suorituskyky riippuu suunnittelutaidosta ja seinämän paksuudesta.graniittinen koneenjalustatarjoaa materiaalinsa luonteesta johtuen suuren vaimennuksen geometriasta riippumatta – merkittävä etu, kun rakenteen on oltava avoin, ohut tai syvälle taskutettu kaapelointia ja lavan liikettä varten.
Mittapysyvyys ajan kuluessa
Valurautavalut ja hitsatut teräsrungot kantavat valusta, hitsauksesta ja raskaasta koneistuksesta aiheutuneita jäännösjännityksiä. Kuukausien ja vuosien kuluessa nämä jännitykset purkautuvat ja rakenne liikkuu – yleensä muutaman mikrometrin, joskus enemmänkin karkean kuljetuksen tai lämpöshokin jälkeen. Siksi metallipohjat vaativat jännityksenpoistolämpökäsittelyn ja usein "tasapainotusajan" ennen lopullista kalibrointia. Graniitissa, joka on muodostunut satojen miljoonien vuosien aikana ja louhittu jättimäisinä lohkoina, ei ole valmistuksen aiheuttamia jäännösjännityksiä, joita purkaa: kerran limitettynä sen geometria pysyy. Hiottugraniittikomponentittänään kalibroidut laitteet tarkistetaan rutiininomaisesti uudelleen vuosia myöhemmin alkuperäisen toleranssin murto-osan sisällä.
Korroosionkestävyys ja magneettinen käyttäytyminen
Graniitti ei ole korroosiota aiheuttava: jäähdytysnestesumu, leikkuunesteet ja kostea ilma eivät vaikuta siihen, joten suojapinnoitteita tai öljykalvoja ei tarvita – todellinen etu puolijohdepuhdastiloissa, joissa kaasunmuodostusta ja hiukkasten muodostumista hallitaan tarkasti. Graniitti on myös epämagneettinen, mikä on tärkeää lineaarimoottoreille (ei rautapitoisten roskien vetämistä magneettiradan alueelle) ja magneettisesti herkälle mittaustekniikalle. Teräs sitä vastoin vaatii pinnoitusta, maalausta tai öljyämistä, ja jokainen pinnoite on mahdollinen kontaminaation tai kulumisen lähde.
Rinnakkainen vertailu
| Kiinteistö | Graniitti | Teräs / valurauta |
|---|---|---|
| Lämpöstabiilius | Erinomainen (alhainen CTE, alhainen johtavuus) | Riippuu rakenteesta ja ympäristöstä |
| Tärinänvaimennus | Erinomainen (luontainen) | Riippuu suunnittelusta (rivat, täyttö, massa) |
| Korroosio | Ei-syövyttävä | Vaatii suojaa |
| Magneettinen käyttäytyminen | Ei-magneettinen | Materiaalista riippuvainen |
| Pitkäaikainen mittapysyvyys | Erinomainen, kun se on oikein valittu ja valmistettu | Riippuu materiaalista ja jännityksen poistosta |
| Kantavuus massaa kohden | Alempi (tarvitsee suuremman paksuuden) | Korkeampi (ohuet seinät + kaaret) |
| Suunnittelun joustavuus | Koneistetut taskut, terät, urat | Hitsatut/valmistetut profiilit, ohuet seinät |
Rehellinen insinöörinäkemys: Milloin metallilla on enää järkeä?
Graniitti ei ole automaattisesti oikea vastaus, ja teknisesti uskottava toimittaja sanoo niin. Metalli voittaa, kun pohjan on oltava erittäin suuri mutta kevyt, kun tarvitaan monimutkaisia valmistettuja muotoja tai ohuita seiniä tai kun kustannuspaine on hallitseva ja tarkkuusvaatimus on vaatimaton. Hybridimallit ovat yhä yleisempiä ja usein paras tekninen kompromissi: hitsattu teräsrunko, jossa on tarkka graniittireferenssipinta, graniittikiskoihin liimatut mineraalivaletut rakenteet tai vaimennettuihin teräsrunkoihin pultatut graniittipilarit. Oikea kysymys ei ole "graniitti vai metalli?", vaan"Mikä ominaisuus – terminen ominaisuus, vaimennus, stabiilius – rajoittaa tämän koneen tarkkuutta, ja mikä materiaali tuottaa sen hyväksyttävällä massalla ja kustannuksilla?"
Mitä suurkuvatulostusmahdollisuudet mahdollistavat
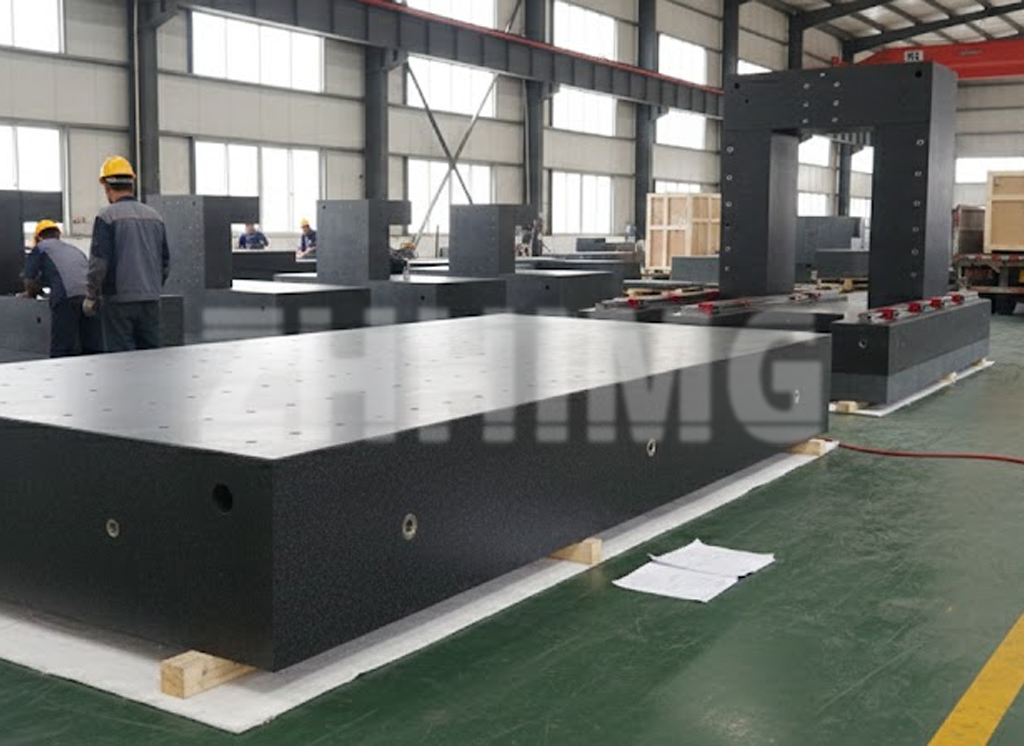
Materiaaliteoria tulee todeksi vasta, kun valmistaja voi todella tuottaa koneesi tarvitseman pohjan. Tarkka graniitin valmistus teollisessa mittakaavassa määritellään muutamien vertailukohtien avulla: yksittäisten kappaleiden työstögraniittijalustatjopa 100 tonnia, työstöpituudet jopa 20 m, leveydet jopa 4000 mm ja paksuudet jopa 1000 mm, ja suurkokoisten pintojen hionta jopa 6000 mm. Nämä rajat määräävät, voidaanko litografiapöydän alusta, täysikokoinen CMM-pöytä tai laserportaalin alusta valmistaa yhdeksi jännityksettömäksi monoliitiksi – sen sijaan, että se liitetään pienemmistä kappaleista liitoksilla, jotka muodostavat lämpöä ja vaimennusta heikentäviä heikkouksia. Kun arvioidaan mitä tahansatarkkuusgraniitin toimittaja, kysy työstökoneen todellista mitoitusta ja suurimman hiomakoneen tarkastusepävarmuutta, äläkä pelkästään 500 mm:n levyn esitteen toleransseja.
Johtopäätös: Vakaus on koko koneiston perusta
Lineaarimoottorit, enkooderit ja interferometrit mittaavat ja kompensoivat – mutta ne pystyvät kompensoimaan vain virheitä, joista ohjausjärjestelmä tietää, ja jotka on suhteutettu paikallaan pysyvään alustaan. Graniitin terminen stabiilius, luontainen vaimennus, korroosionkestävyys ja jäännösjännitysten puuttuminen tekevät siitä vertailumateriaalin tarkkuuskoneiden alustoille metrologiassa, puolijohde- ja laserlaitteissa; oikein suunnitellut metalli- ja hybridirakenteet pysyvät voimassa myös silloin, kun massa, muoto tai kustannukset määräävät tekijät. Tekninen voitto tulee materiaalin ominaisuuksien yhteensovittamisesta koneen virhebudjettiin – ja valmistajan valitsemisesta, jolla on todistettu suurkuvatulostuskyky toimittaa kyseinen materiaali koneesi vaatimassa koossa.
ZHHIMG®valmistaa tarkkuusgraniittikonealustoja jopa 100 t / 20 m asti, joissa on suurkuvahiontaa jopa 6000 mm:iin asti, mukaan lukien koordinaattimittauspöydät, puolijohdepöydän alustat ja laserportaalin alustat.Ota yhteyttäkeskustelemaan pohjasuunnittelustasi.
Julkaisun aika: 29.9.2026