
Ultratarkkuuslaitteiden integrointivaiheessa monien mittausjärjestelmien epäonnistuminen odotetun lopullisen tarkkuuden saavuttamisessa ei johdu yksittäisten komponenttien riittämättömästä tarkkuudesta, vaan useiden osien kokoonpanon aikana jatkuvasti päällekkäin asettuvista kumulatiivisista poikkeamista. Perinteinen menetelmä käsittelee erikseen alustan, kiskon kiinnityskohdat ja paikannusreferenssilohkot ja kokoaa ne sitten pulteilla. Kunkin liitospinnan tasaisuuden ja asentotoleranssin virheet siirtyvät kerros kerrokselta ja lopulta vahvistuvat koko konetasolla, mikä vaikuttaa vakavasti koordinaattimittauksen, optisen skannauksen ja tarkkuuden havaitsemisen tuloksiin. Integroitujen koneistuksen tarkkuusmittausalustojen ydinajatuksena on katkaista jaetun koneistuksen virheiden siirtymisketju. ZHHIMG vähentää kokoonpanon kumulatiivisia virheitä lähteellä integroidun alustan muotoilun ja yhden asetuksen integroidun hienohiontatekniikan avulla, mikä tarjoaa pienipoikkeaman referenssikantoaaltoja tarkkuuslaitteille.
Integroidun koneistuksen keskeinen etu on kokoonpanoliitospintojen määrän vähentäminen. Jaettu rakenne koostuu useista toisistaan riippumattomista komponenteista. Jokainen liitos tuo mukanaan uusia virhelähteitä: levyjen väliset sovitusraot, kiinnittimien epätasainen esikiristysvoima ja osien jännitysten vapautumisen jälkeiset mikromuodonmuutokset aiheuttavat kaskadipoikkeamia. Integroitu alusta käyttää yhtä tiheää substraattilohkoa koko koneistukseen ja poistaa tarpeettomat liitosrajapinnat. Pohja, paikannusreferenssit ja moduulien kiinnityspinnat muodostetaan yhtenäisesti yhdelle aihiolle. ZHHIMG®-mustan graniitin erinomaisen rakenteellisen vakauden ansiosta koko kiven sisäinen jännitys on täysin jännityksenpoistoinen, eikä se muodonmuutos hidastu kokoonpanon jälkeen kuten moniosaiset liitososat. Graniittiratkaisujen lisäksi kevyisiin ja erikoiskuormitustilanteisiin on saatavilla integroituja substraattivaihtoehtoja, kuten keramiikkaa, mineraalivaluja ja UHPC:tä, jäykkyyden ja vähäisen muodonmuutoksen tasapainottamiseksi.
Jatkuva työstöprosessi kertakiinnityksellä lukitsee useiden referenssien välisen sijaintisuhteen. Jaetussa työstössä jokainen osa on sijoitettava koneeseen erikseen. Jokainen kiinnitys aiheuttaa uusia paikannusvirheitä. Toistuvan kiinnityksen jälkeen on vaikea taata referenssien välistä suhteellista sijaintitarkkuutta. Integroidussa työstöratkaisussa kaikkien keskeisten referenssipintojen, kiinnitysreikäryhmien ja alustan paikannusurien jyrsintä ja hionta suoritetaan samoilla työkaluilla ja kertakiinnityksellä. Olipa kyseessä sitten pitkän liikeradan lineaarimoottoriliukupöydän alusta tai koko AOI-optisten tarkastus- ja CMM-koordinaattimittauskoneiden koneen alusta, kaikilla alustan kiinnitysosilla on sama alkuperäinen referenssikoordinaatisto. Reikien sijaintien ja pohjapintojen geometriset toleranssit eivät enää häiriinny toistuvan purkamisen ja kokoamisen vuoksi. Yrityksen pitkäliikenteiset CNC-laitteet voivat työstää suuria integroituja komponentteja 20 metrin erittäin pitkien yksittäisten työkappaleiden integroidun muovauksen vaatimusten täyttämiseksi ja pitkien alustojen pakotetun osittaisen liitoksen välttämiseksi.
Integroitu muovaus ei tarkoita kokoonpanovaatimusten huomiotta jättämistä, vaan kokoonpanologiikan uudelleenjärjestelyä ja paikan päällä tapahtuvan integroinnin työmäärän yksinkertaistamista. Monet asiakkaat sekoittavat "integroidun alustan" "ei-kokoonpantavaan alustaan". Integroidussa alustassa on säilytetty standardoidut, tarkat kiinnitysliitännät. Kamerat, lineaarimoottorit, optiset ritilät ja liikemoduulit voidaan kiinnittää suoraan integroidusti muodostetulle referenssipinnalle ilman lisäsiirtolevyjä ja sovitinalustoja. Vähemmän sovitinosia tarkoittaa vähemmän virheyhteyksiä. Esitarkastus ja kokoonpanoa edeltävä varmennus suoritetaan vakiolämpötilassa, -kosteudessa ja pölyttömässä työpajassa kaikkien kiinnitysreferenssien geometrisen tarkkuuden varmistamiseksi etukäteen. Asiakkaat tarvitsevat vain yksinkertaisen kohdistuksen ja kiinnityksen paikan päällä, mikä vähentää huomattavasti paikan päällä tapahtuvan käyttöönoton aiheuttamia toissijaisia poikkeamia. Työpajan iskunkestävä rakenne ja hiljainen nostojärjestelmä varmistavat, että suuret integroidut komponentit eivät häiriinny mikrovärähtelystä käsittelyn, kuljetuksen ja tarkastuksen aikana, mikä suojaa valmiita tarkkoja referenssipintoja. 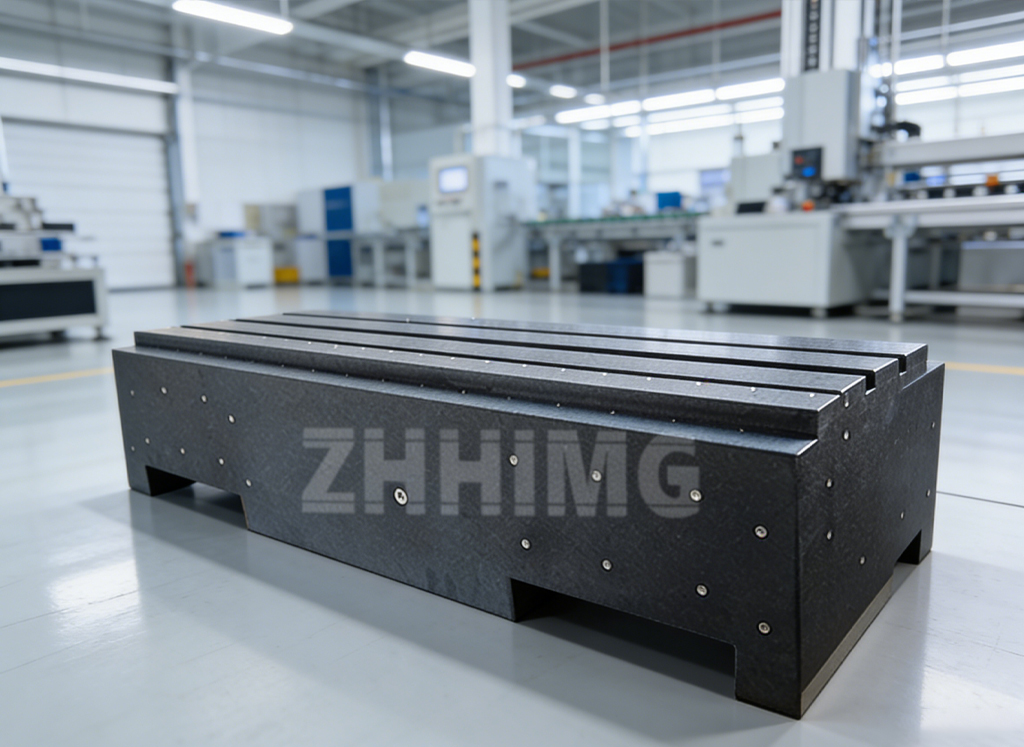
Täyden ketjun metrologinen tarkastus varmistaa integroitujen alustojen referenssitarkkuuden. Integroidut komponentit ovat kooltaan suuria ja ominaisuuksiltaan runsaita, mikä vaikeuttaa havaitsemista verrattuna pieniin mittaustyökaluihin. On käytettävä täyttä sarjaa jäljitettäviä tarkkuusmittauslaitteita. ZHHIMG käyttää maahantuotuja mittauslaitteita, kuten laserinterferometrejä, elektronisia vatupasseja ja mikrometrimittareita, suorittaakseen integroitujen alustojen koko työpinnan ja kaikkien kiinnitysosien koko alueen skannaustarkastuksen maailmanlaajuisten metrologisten standardien, kuten DIN:n, ASME:n ja GB:n, mukaisesti varmistaakseen, että kaikkien referenssien geometrinen tarkkuus samassa koordinaatistossa on täydellinen eikä piileviä poikkeamia ole. Vuosikymmenten hiontakokemuksella varustetut teknikot ennustavat materiaalin jännitysmuutoksia koneistusvaiheen aikana, valvovat huolellisesti integroitujen aihioiden ikääntymis- ja hiontamenetelmiä ja hallitsevat vakaasti kokonaistasomaisuutta ja sijaintitoleranssia nanometri- ja mikrometritasolla.
Integroituja mittausalustoja käytetään laajalti puolijohdetarkastuksessa, tarkkuuslaserelaitteissa, uusien energialähteiden havaitsemisessa, tarkkojen XY-liikealustojen ja muiden sovellusten parissa. ZHHIMG noudattaa avoimuuden, innovaation ja rehellisyyden yritysfilosofiaa ja optimoi jatkuvasti integroitua muovausteknologiaa teknisen yhteistyön avulla globaalien yliopistojen ja mittauslaitosten kanssa. Vähentämällä liitosrakenteita ja poistamalla toistuvista kiinnityksistä aiheutuvia virheitä, kumulatiiviset kokoonpanopoikkeamat minimoidaan mahdollisimman hyvin. Tämä mahdollistaa koko tarkkuuslaitteiden suunnittelutarkkuuden todellisen toteutumisen, auttaa asiakkaita vähentämään koko koneen käyttöönoton vaikeuksia ja parantamaan laitteiden pitkän aikavälin toiminnan vakautta.
Julkaisun aika: 28.9.2026