
A graniittinen pintalevytoimii mittamittauksen perustasona. Sen tarkkuus sanelee jatkotarkastusten luotettavuuden, joten kalibrointi ja huolto ovat ehdottomia laadunvarmistuksen kannalta. Kansainvälisten standardien ja käytännön huoltoprotokollien ymmärtäminen varmistaa, että tämä kriittinen omaisuus pysyy määriteltyjen toleranssien rajoissa koko käyttöikänsä ajan.
Standardit määrittelevät tasaisuuden ja paikallisen vaihtelun hyväksyttävät rajat. Pohjois-Amerikassa laajalti käytössä oleva ASME B89.3.7 -standardi määrittelee luokkien AA, A ja B luokitukset kokonaistasaisuuden ja paikallisen vaihtelun (toistuva lukeminen) perusteella. Luokan AA levyt toimivat pääreferensseinä kalibrointilaboratorioissa, kun taas luokan B levyt tukevat tyypillisesti yleisiä tuotantotilojen tarkastuksia. Euroopan ja Aasian markkinoilla viitataan usein standardiin DIN 876 tai JIS B 7513, jotka käyttävät samankaltaisia luokitusjärjestelmiä, mutta saattavat käyttää erilaisia laskentamenetelmiä toleranssialueiden laskemiseksi. Ostajien on varmistettava, että toimittajat sertifioivat levyt heidän laatujärjestelmänsä edellyttämän standardin mukaisesti.
Kalibrointivälit riippuvat käyttötiheydestä, ympäristöolosuhteista ja historiallisista stabiiliustiedoista. Tuotantoympäristöissä paljon liikennöidyt levyt saattavat vaatia neljännesvuosittaisen tarkastuksen, kun taas harvoin käytettävät laboratoriomallit voivat usein toimia vuosittaisten aikataulujen mukaisesti. Kalibrointiprosessiin kuuluu useiden pisteiden mittaaminen pinnan poikki topografisen kartan luomiseksi poikkeamista. Laserinterferometrit ja elektroniset vatupassijärjestelmät tarjoavat nanometritason muutosten havaitsemiseen tarvittavan resoluution. Dokumentaation on sisällettävä "löytymis-" ja "jätetty-" olosuhteet, jotka luovat jäljitettävän tallenteen levyn suorituskykyhistoriasta.
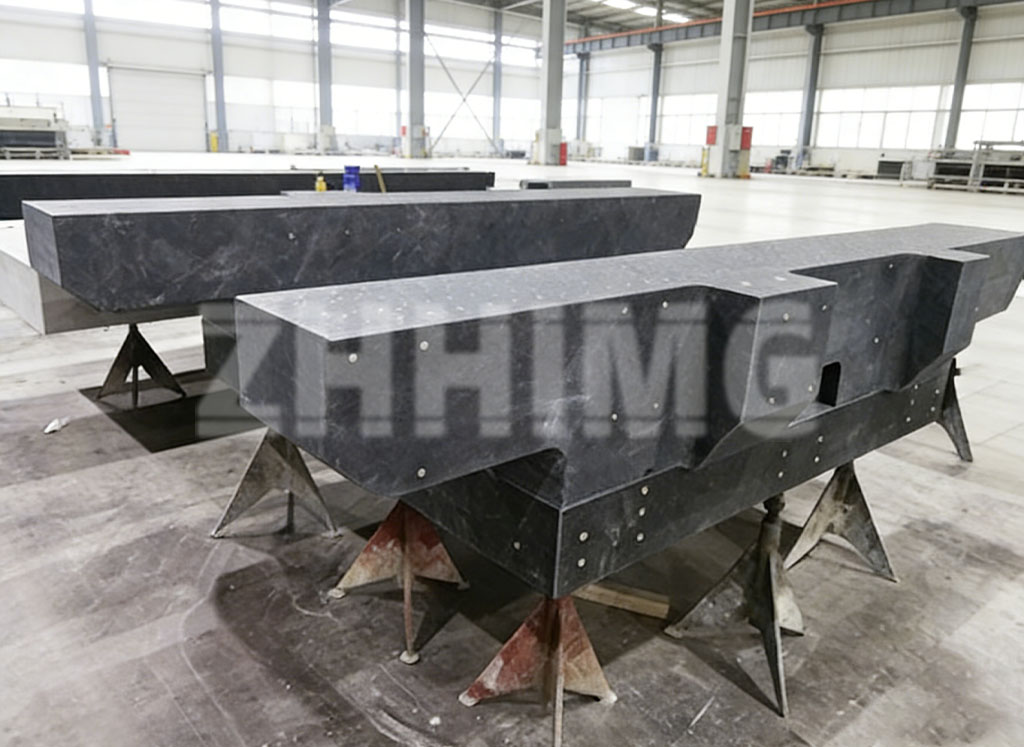
Huolto alkaa asianmukaisesta asennuksesta. Graniittilevyjen on levättävä kolmipistetukijärjestelmän varassa, jotta estetään lattian epätasaisuuksien aiheuttamat vääntymät. Levyn tukeminen neljästä tai useammasta pisteestä aiheuttaa arvaamattomia rasituksia, jotka muuttavat tasaisuutta. Säädettävät jalustat, joissa on lukitusmekanismit, mahdollistavat tasaamisen vaarantamatta rakenteellista eheyttä. Tukijärjestelmä on tarkistettava säännöllisesti, koska lattian painuminen tai tärinä voi muuttaa suuntausta ajan myötä.
Päivittäiset puhdistusprotokollat pidentävät pinnan käyttöikää merkittävästi. Metallilastut, hiomapöly ja leikkuunesteet toimivat hionta-aineina, kun työkappaleet liukuvat pinnalla, mikä kiihdyttää kulumista. Teknikkojen tulee käyttää nukkaamattomia liinoja ja hyväksyttyjä puhdistusliuoksia välttäen voimakkaita kemikaaleja, jotka saattavat heikentää kiven luonnollista kiiltoa. Roiskeet on poistettava välittömästi tahrojen tai paikallisen turpoamisen estämiseksi. Levyn peittäminen, kun sitä ei käytetä, suojaa pölyn kertymiseltä ja vahingossa tapahtuvilta vaurioilta.
Kulumiskuviot paljastavat toiminnallisia ongelmia. Identtisten osien toistuva tarkastus samassa paikassa aiheuttaa paikallisia painaumia, jotka heikentävät mittaustarkkuutta. Pinnan pyörivät työalueet jakavat kulumisen tasaisesti. Raskaiden esineiden pudottaminen tai teräväreunaisten osien liukuminen voi aiheuttaa lohkeamia tai naarmuja, jotka vaativat ammattimaista korjausta. Pienet pintavauriot voidaan korjata hallitulla hionnalla, mutta merkittävät viat edellyttävät usein tehdaskunnostusta.
Ympäristön vakaus vaikuttaa suoraan mittausten luotettavuuteen. Lämpötilagradientit graniittipinnalla aiheuttavat differentiaalista laajenemista, mikä luo näennäisiä tasaisuusvirheitä. Laboratorio-olosuhteiden pitäminen 20 °C ± 1 °C:ssa ja minimaaliset ilmavirrat vähentävät lämpömuodonmuutoksia. Kosteuden hallinta estää kosteuden imeytymisen, joka voisi teoriassa vaikuttaa pitkäaikaiseen vakauteen, vaikka tiheän graniitin alhainen huokoisuus minimoi tämän riskin. Tärinän eristäminen lähellä olevista koneista tai jalankulkuliikenteestä säilyttää mittausten eheyden herkkien tarkastusten aikana.
Korjaus ja uudelleenpinnoitus palauttavat kuluneet pinnat alkuperäisiin ominaisuuksiin. Ammattimainen hionta poistaa materiaalia tasaisesti, poistaen kulumisvyöhykkeet ja pintavirheet. Tämä prosessi vaatii erikoislaitteita ja kontrolloituja olosuhteita geometrisen tarkkuuden ylläpitämiseksi. Korjauksen jälkeinen kalibrointi varmistaa, että levy täyttää alkuperäisen laatuluokituksensa. Korjaushistorian dokumentointi auttaa ennustamaan tulevia huoltotarpeita ja tukee jatkuvia parannusaloitteita.
Ostopäätöksissä tulisi priorisoida toimittajia, jotka osoittavat näiden standardien ja käytäntöjen hallinnan. ISO 17025 -sertifiointi tai vastaava standardi osoittaa, että toimittajalla on validoitu kalibrointilaboratorio. Jäljitettävyys kansallisiin metrologialaitoksiin varmistaa mittausten luotettavuuden globaaleissa toimitusketjuissa. Toimittajilla, joilla on laaja kokemus puolijohde-, ilmailu- tai autoteollisuuden sovelluksista, ymmärretään tarkkaan valmistusympäristöihin liittyvät erityisvaatimukset.
Graniittipintalevyn pitkäikäisyys riippuu vähemmän itse materiaalista ja enemmän siitä, miten sitä käsitellään. Oikea valinta, asennus, kalibrointi ja huolto muuttavat tarkkuushioman luotettavaksi ja laadukkaaksi omaisuudeksi. Näihin käytäntöihin investoivat organisaatiot vähentävät mittausepävarmuutta, minimoivat hylkyprosentit ja noudattavat yhä tiukempia alan standardeja. Pintalevy on edelleen mittatarkkuuden perusta – sen asianmukainen käsittely varmistaa, että perusta pysyy lujana.
Julkaisun aika: 12. elokuuta 2026